助力智能制造
振兴民族品牌
新闻详情
选择性波峰焊和波峰焊区别
2024-04-25
选择性波峰焊和波峰焊是两种主要的焊接技术,它们最核心的区别在于 “焊接的精确性” 和 “适用范围”。
简单来说:
* 波峰焊:像用“淋浴喷头”给整个板子洗澡,所有需要焊接的部件一起过锡。
* 选择性波峰焊:像用“精细的画笔”,只对板子上特定的点和孔进行焊接。
下面我们通过一个详细的对比表格和解释来说明它们的区别。
对比表格
| 特性 | 波峰焊 | 选择性波峰焊 |
| 工作原理 | PCB板在传送带上整体通过一个连续的、扁平的锡波 | 一个精密的焊锡喷嘴移动到PCB板需要焊接的特定位置,进行点焊或拖焊 |
| 焊接方式 | 整体焊接,整块板一次过锡 | 局部焊接,逐个点或区域进行焊接 |
| 适用PCB类型 | 主要是单面插装件的PCB,或简单的双面板 | 高密度、混装技术的PCB,特别是含有通孔插件的SMT密集型板卡 |
| 生产效率 | 高,适合大批量、型号单一的生产 | 相对较低,适合中小批量、多品种、高复杂度的生产 |
| 设备成本 | 相对较低 | 非常高,是波峰焊设备的数倍甚至更高 |
| 灵活性 | 低,更换产品需要调整夹具和参数,耗时较长 | 极高,通过编程即可快速切换不同产品 |
| 热应力影响 | 整个PCB板需要经历一次高温过程,热应力大,对敏感元件不友好 | 局部加热,热应力小,对周围敏感SMT元件影响极小 |
| 焊接质量 | 对于高密度板,容易出现桥连、漏焊等缺陷 | 一致性高,质量好,能有效避免桥连,尤其适合窄间距焊点 |
| 助焊剂使用 | 通常需要对整板喷涂助焊剂 | 仅对需要焊接的局部点涂助焊剂,用量更精确,板面更清洁 |
| 典型应用 | 电源板、家电控制板、简单的消费电子产品等 | 通信设备、服务器主板、汽车电子、航空航天电子、医疗设备等高端产品 |
详细解释
1. 波峰焊
* 过程:先将通孔插件元件插入PCB,然后板子固定在夹具上,经过助焊剂喷涂 ->*预热 -> 锡炉 -> 冷却的流程。在锡炉阶段,板子的焊接面会与泵出的连续锡波接触,完成所有焊点的焊接。
* 优点:
.效率高:一次通过,可以焊接整板的所有通孔焊点。
.成本低:设备投入和单板生产成本相对较低。
* 缺点:
.热冲击大:整板经历高温,可能损坏对温度敏感的SMT元件。
.易产生缺陷:当PCB上的通孔元件非常密集,或者SMT元件布局很靠近通孔时,极易发生锡桥(短路)。
.不灵活:换线调整时间长,不适合多品种、小批量的生产模式。
.对设计限制多:PCB布局设计时必须考虑波峰焊的工艺要求,例如元件的方向和间距。
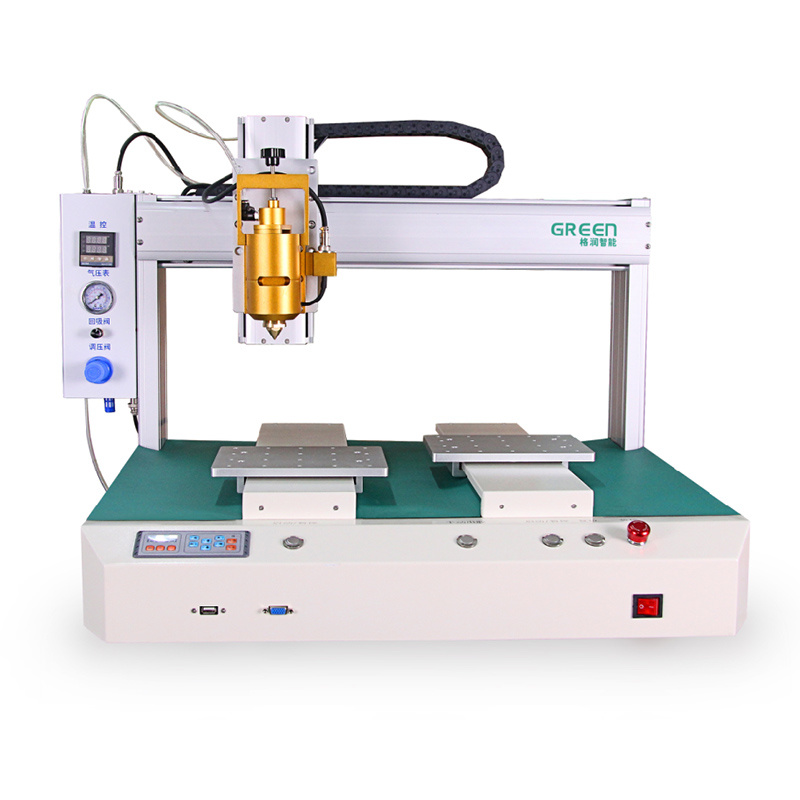
2. 选择性波峰焊
* 过程:这是一台高度自动化的设备。首先,通过编程将PCB上所有需要焊接的通孔位置坐标输入机器。工作时,机器会:
1. 将微型焊锡喷嘴精确移动到第一个焊点上方。
2. 局部喷涂助焊剂。
3. 进行局部预热(可选)。
4. 喷嘴下降,形成一个小锡波,对该焊点进行焊接(可以是点焊,也可以是小范围拖焊)。
5. 完成后,移动到下一个焊点,重复此过程。
* 优点:
.精度高、质量好:完美解决了高密度板的桥连问题。
.热影响小:局部加热,保护了周围昂贵的SMT元件(如BGA、QFN等)。
.灵活性极强:通过更换程序和夹具即可快速切换产品。
.节省材料:助焊剂和锡渣的消耗更少。
* 缺点:
.设备成本高。
.生产效率低:因为是逐点焊接,速度远低于整体波峰焊。
如何选择?
* 选择波峰焊的情况:
.产品以通孔插件元件为主,SMT元件很少或没有。
.板子结构简单,焊点间距较大,不易桥连。
.追求高产量和低生产成本。
.产品对热应力不敏感。
* 选择选择性波峰焊的情况:
.PCB是**SMT密集型**,但上面仍有少量必须使用通孔技术的元件(如大功率连接器、变压器等)。
.板子价值高,元件对热敏感(旁边有BGA等)。
.焊点非常密集,使用波峰焊良率无法保证。
.生产模式为多品种、小批量,需要频繁换线。
总而言之,选择性波峰焊可以看作是波峰焊为了适应现代电子产品(高密度、高价值、混装技术)而进化出的一个高端、精密的版本。它不是要取代传统波峰焊,而是在不同的应用场景下,提供了更优的解决方案。
相关新闻
智造聚势 共启新程丨格润智能邀您相约 NEPCON ASIA 2026
2026-10-15

2026-08-11
2026-07-22
2026-07-12
2026-07-10

2026-06-22
2026-06-22
2026-06-12
2026-06-02

2026-05-23