助力智能制造
振兴民族品牌
新闻详情
选择性波峰焊的工作原理
2024-04-25
简单来说,选择性波峰焊是一种“针对特定点位进行精确、局部焊接”的自动化工艺。它结合了传统波峰焊的焊接能力和机器人般的精确点位控制,是现代高密度、混装(通孔+贴片)PCB制造的关键设备。
其核心工作原理可以分为以下几个部分:
一、核心思想:从“整体浸入”到“精准点焊”
* 传统波峰焊:整块PCB板会通过一个宽大的、连续的锡波,所有需要焊接的通孔元件引脚同时被焊接。
* 选择性波峰焊:有一个或多个微型锡波喷嘴,由程序控制,像机器人一样移动到PCB上每一个需要焊接的通孔点位,进行逐点焊接。
二、系统组成与工作流程
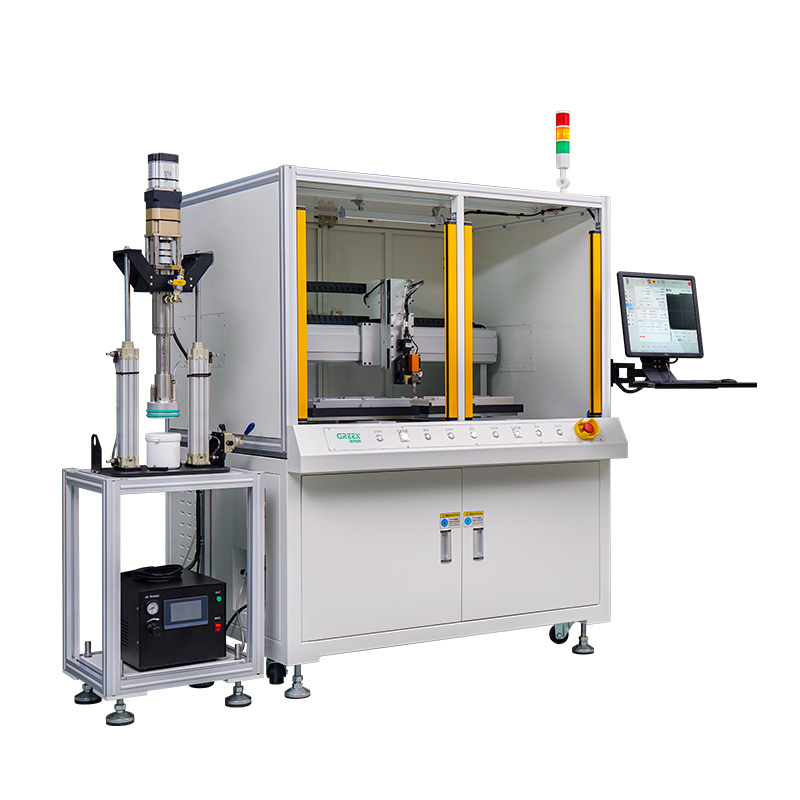
一台典型的选择性波峰焊设备主要由以下几部分组成:
1. PCB加载与固定
* 将PCB板通过夹具精确地固定在运动平台上,确保位置精度。
* 运动平台通常是三轴(X, Y, Z)数控系统,可以精确定位到每个焊点。
2. 助焊剂喷涂
* 使用一个微型的助焊剂喷射头,同样由程序控制,只对准需要焊接的焊盘和引脚进行喷涂。
* 优点:避免了助焊剂污染其他区域(如连接器、金手指),节省助焊剂消耗。
3. 预热
* PCB板会经过一个预热区,对整板或局部进行加热。
* 作用:
①激活助焊剂,去除焊盘和引脚表面的氧化物。
②减少焊接时PCB的热冲击,防止板翘和爆板。
③使焊接温度更加均匀,提高焊接质量。
4. 焊接执行
这是最核心的环节,主要有两种焊接模式:
* 拖焊
①过程:微型锡波喷嘴移动到一排焊点(如一排连接器引脚)的起始位置,然后沿着这排引脚缓慢移动,一次性完成整排的焊接。
②优点:效率高,适合焊接排列整齐的焊点。
③技术关键:喷嘴移动速度、锡波高度和角度需要精确匹配,才能形成完美的焊点并避免桥连。
* 点焊
①过程:对于独立的、不规则的或间距非常小的焊点,锡波喷嘴移动到点位正上方,停留短暂时间(几百毫秒到几秒)完成焊接后抬起,再移动到下一个点。
②优点:灵活性极高,适用于最复杂的布局,焊接精度最高。
三、关键技术特点与优势
1. 局部焊接,热影响小
* 只对需要焊接的点位加热,避免了整板经受高温,对热敏感元件和板材非常友好。
2. 极高的灵活性
* 通过编程即可适应不同产品的焊接需求,换线速度快,非常适合多品种、小批量的生产模式。
3. 出色的焊接质量
* 能够为每个焊点单独优化焊接参数(时间、波高、流量),从而得到一致性高、可靠性好的焊点。
* 能很好地处理大热容焊点(如接地层)和密集引脚元件。
4. 节约成本
* 极大减少了锡渣的产生(因为锡炉暴露在空气中的面积很小)。
* 节省了助焊剂和锡条的消耗。
5. 避免桥连和阴影效应
* 传统的波峰焊可能会因为元件布局而产生“阴影效应”,导致某些焊点无法上锡。选择性波峰焊可以从最佳角度接近焊点,完美解决此问题。
四、主要应用场景
选择性波峰焊是现代电子制造中不可或缺的工艺,尤其适用于:
* 高密度互联(HDI)板
* 软硬结合板
* 含有不耐高温元件的PCB(如某些传感器、塑料连接器)
* 通孔元件较少的SMT混装板
* 航空航天、汽车电子、医疗设备等高质量、高可靠性要求的产品
总结
选择性波峰焊的工作原理**本质上是将传统波峰焊的“面”焊接,通过精密的自动化运动控制和微型锡波技术,转变为“点”或“线”的焊接。它通过编程驱动、精准定位、局部施焊的方式,解决了高复杂度、高密度PCB的通孔元件焊接难题,在质量、灵活性和成本之间取得了最佳平衡。
相关新闻
智造聚势 共启新程丨格润智能邀您相约 NEPCON ASIA 2026
2026-10-15

2026-08-11
2026-07-22
2026-07-12
2026-07-10

2026-06-22
2026-06-22
2026-06-12
2026-06-02

2026-05-23